
暖贴包装薄膜 选购指南
暖贴包装薄膜 为什么包装的成品跟想象的效果不一样?
每年入秋前后,暖贴工厂都会集中赶一批货。这段时间最怕的不是产能不够,而是货做完放在仓库里,袋子还没拆,暖贴自己先温了。查设备、查原料、查封刀温度,最后发现问题往往出在一卷膜上。这篇把我们这些年跟暖贴厂、包装厂反复聊过的经验整理出来,讲清楚膜材在哪个环节会出问题。
本文目录
01 一批货放在仓库里,为什么自己就热了
02 漏气不是一次漏光,而是慢慢渗
03 虚封和漏粉,多半出在封口那一条线上
04 单面还是双面热封,看你怎么制袋
05 厚度不是越厚越保险
06 上机测试比看参数表更重要
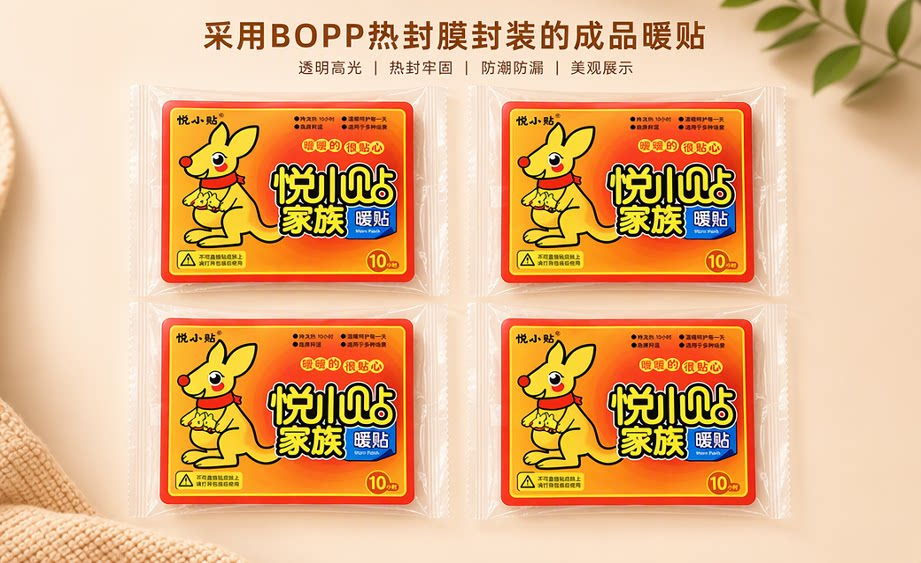
采用BOPP热封膜封装的成品暖贴
01 一批货放在仓库里,为什么自己就热了
暖贴的发热原理并不复杂:袋内铁粉、活性炭、盐类等原料接触空气里的氧气,发生氧化反应放热。也就是说,从它被装进袋子那一刻起,包装膜就是它跟空气之间唯一的一道门。这道门只要有一点点缝隙,反应就已经在缓慢进行,只是肉眼看不出来。
很多工厂判断包装好不好,用的是“拆开之前有没有发热”。但等到能摸出温度,往往已经放了一两周,这批货基本只能降级或者返工。真正要盯的是更早的信号:封边是否连续、袋内是否有缓慢的失压、膜面有没有细小针孔。
还有一个容易被忽略的点:暖贴不是均匀发热的。装粉量大的规格,内部空隙少、粉体流动慢,对袋内残留空气更敏感;而薄款膜在堆码受压时,薄弱点更容易被粉体颗粒顶出微孔。所以同一卷膜,做小规格没事,换到大规格就出问题,这种情况在实际生产中并不少见。
02 漏气不是一次漏光,而是慢慢渗
整袋突然瘪掉的情况很少,绝大多数是“慢漏”。慢漏的通道通常藏在三个地方:封边中段没熔透的微小通道、膜面厚度偏薄处的针孔、以及袋型折角处因张力集中产生的细裂纹。
这三种通道都和膜材本身直接相关。封边中段没熔透,往往是热封层偏薄或者涂布不均;针孔多半来自原料杂质和分切划伤;折角裂纹则跟膜的横向拉伸性能和厚度均匀度有关。换一台设备、调一次温度,能缓解一部分,但如果膜本身的厚度公差波动大,调参只能压住一时。
03 虚封和漏粉,多半出在封口那一条线上
暖贴量落在袋口内是粉体包装,装填时粉料难免有少侧。这一层薄薄的粉,等于在热封层和热封层之间垫了一层“隔离剂”。温度够、压力够,也可能只封住粉层表面,袋口看着是合的,搬运一挤压就开。
所以暖贴膜对“宽热封窗口”和“抗污染封口”的要求,比普通食品袋更高。窗口宽的意思是:温度略高一点不会烧穿、略低一点也能封住,设备在连续高速运转时温度本来就有波动,靠操作工一直盯着调温并不现实。
另一头是粘刀。封刀温度偏高、冷却不足,膜面就会黏在刀上,轻则起皱拉丝,重则停机清理。这一项和膜的热封层配方、爽滑度都有关系,不是单纯把温度往下调就能解决——温度调太低,前面说的虚封又回来了。这也是为什么很多厂试了三五家膜,最后还是要拿样上机跑一遍才敢定。
04 单面还是双面热封,看你怎么包装
这是采购时最常被问、也最容易答错的一个问题。判断依据其实只有一条:你的袋子里,需要封合的两面分别是什么。
| 你的情况 | 更适合的膜 |
|---|---|
| 素面单层袋,两面都要封 | 双面热封膜,成型简单,不挑方向 |
| 需要印LOGO、印说明文字 | 单面热封膜,印在非热封面,上墨稳定 |
| 做复合结构(如加镀铝层) | 单面热封膜,非热封面走复合或印刷 |
| 既要印刷又要双面封 | 需评估热封层上墨效果,先打样确认 |
换句话说,单面热封并不是“低配”,它只是把另一面专门留给了印刷。反过来,双面热封也不是“更好”,如果还要在上面印彩色图案,反而要把油墨附着力的问题单独解决。
跟供应商沟通的时候,把制袋机型号、袋型尺寸、是否印刷、线速大概多少一起报过去,比只问“多少钱一卷”有用得多。同一厚度、不同配方,价格差得不多,上机表现差得不少。
05 厚度不是越厚越保险
不少采购的第一反应是“怕漏就选厚的”。厚一点确实抗穿刺更好,但厚膜的热封需要更高的温度和更长的停留时间,对制袋机的冷却和温控要求也更高。设备本来跑得好好的,换了厚膜开始粘刀、封边发白,问题反而更多。
从实际使用来看,2.0丝适合小规格暖贴、足贴这类装粉量不大的单层素面袋,走中低速产线更稳妥;2.5丝是多数暖贴厂的主力规格,热封、抗穿刺和成本比较平衡;3.0丝更多出现在大规格、装粉量高、出口长途运输的订单上。
还有一个常被忽略的变量:同一厚度下,厚度均匀度比标称厚度更关键。整卷都在公称值附近、波动小,比标称3.0丝但局部掉到2.6丝的膜更可靠。检查方法很简单,沿卷宽取几个点测一下,看极差有多大。
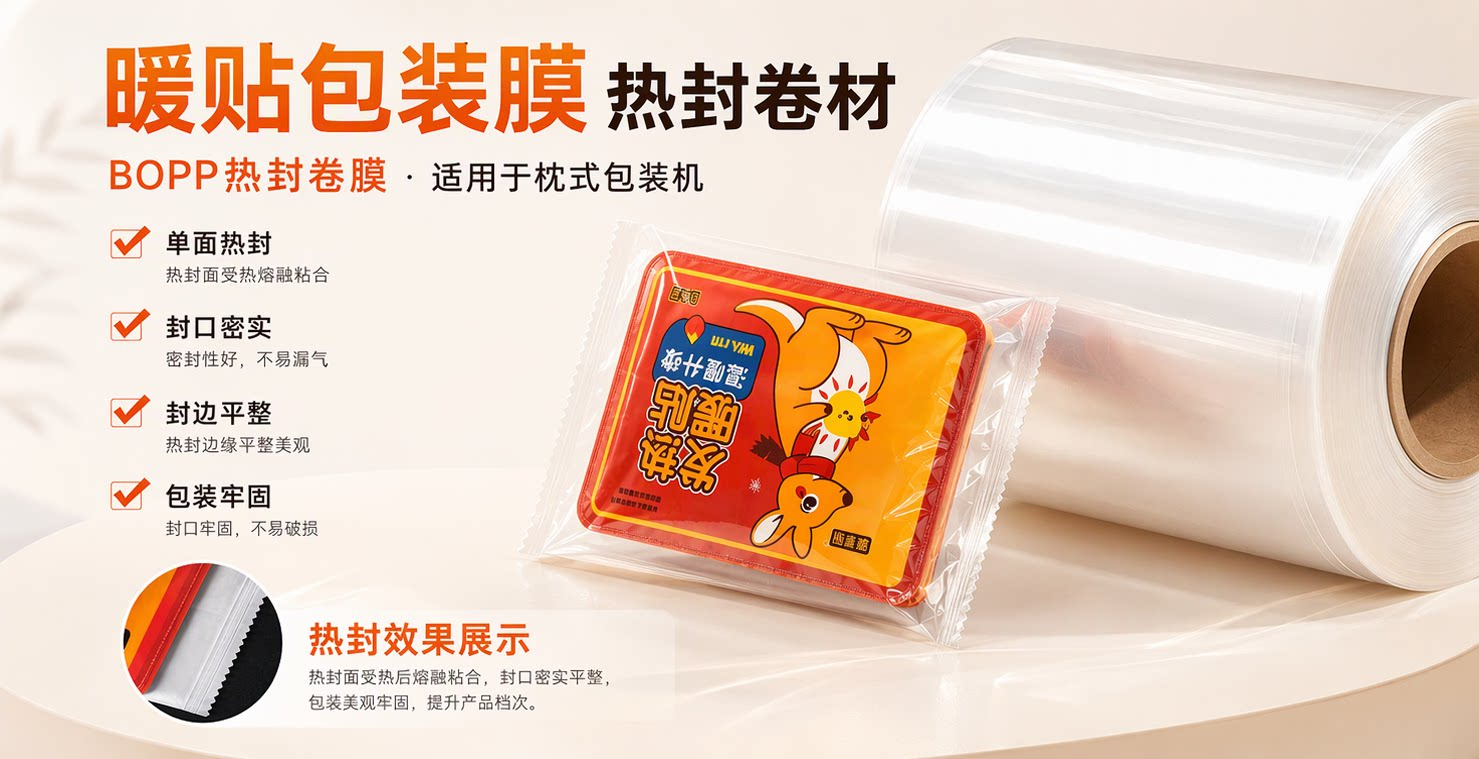
暖贴专用BOPP热封卷膜
06 上机测试,比看参数表更重要
任何一张膜的参数表,都只能说明它“大致是什么样”,说明不了它在你的机器上会怎么样。同样一卷2.5丝的膜,在A厂跑300包/分钟很稳,到B厂可能因为成型器角度和张力设定不同就开始起皱。所以试样这一步真的省不掉,重点是把这半天用在对的地方。
建议按这个顺序试,不要一上来就跑满速:
第一步,先定温度。从中等温度起封,逐步上调,找到“封得住但不发白、不粘刀”的区间,记下上下限。
第二步,加压和延时。温度定了再调压力与停留时间,封边应有连续的压痕,不该出现局部虚封。
第三步,跑一段连续料。至少连续跑十几分钟,观察是否随时间出现跑偏、起皱、张力变化,静态试封看不出这些。
第四步,留样观察。封好的样袋放两三天,看袋体是否回软、封边是否翘起,这一步最能暴露慢漏。
另外提醒一句储存:BOPP膜怕热、怕潮、怕压。卷材直立放,别贴着车间热源,也别在上面堆重物。热封层长期处在高温环境里性能会衰减,等上机时才发现封不住,往往已经来不及换料。
写在最后
暖贴包装膜这件事,说到底是“匹配”两个字。没有绝对最好的膜,只有跟你的袋型、设备、线速、储运条件合得上的膜。厚度、单双面、热封窗口,每一项都要放在具体产线里看。
如果你现在正被虚封、慢漏气或者高速跑膜的问题困住,不妨先拿一卷样膜上机跑一趟,把温度区间和连续走膜情况记录清楚,再对比手上的膜,问题通常就有答案了。
河南中正包装长期供应暖贴用BOPP单面/双面热封膜,2.0至3.0丝常规规格现货,可按幅宽分切,提供免费样品上机测试,也欢迎把设备参数发过来一起对规格。
相关阅读与联系
需要样品或想核对规格:暖贴包装薄膜产品介绍 | 联系我们
河南中正包装 · BOPP包装膜
文中经验来自暖贴厂与制袋厂实际生产反馈,具体参数请以自有设备实测为准


